招商加盟热线
400-6848-288
400-6848-288
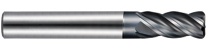
这句话很实在——看一个师傅用钨钢铣刀的水平,不用听他说什么,看他刀怎么用、怎么管、怎么磨,基本就能判断个八九不离十。 钨钢(硬质合金)铣刀又脆又贵,对转速、进给、装夹、冷却都敏感,用得好不好,刀上全写着。
具体可以看这几个方面:
1. 看刀具磨损形态
正常磨损是后刀面均匀磨出一条窄带;如果出现崩刃、微崩、剥落,多半是进给偏大、刚性不足或断续切削冲击大。
刀尖发蓝/发紫说明切削温度过高,冷却没跟上或线速度太高。
刃口磨成圆角、切削变钝还硬撑,说明师傅对刀具寿命管理没概念。
2. 听声音、看切屑
声音平稳、切屑呈银白色小卷屑或短屑,参数基本合理。
尖叫、颤振、切屑发蓝发黑,说明转速/进给匹配差或装夹刚性不够。
铝件用钨钢刀却粘刀、积屑瘤严重,说明涂层/参数/冷却选错了。
3. 看装夹与伸出长度
刀伸出尽量短,夹持段足够长;伸出过长还硬干,说明对刚性没概念。
刀柄、夹头干净无油污、无切屑,弹簧夹头磨损了及时换——细节见习惯。
4. 看参数调整逻辑
好师傅不是背参数,而是会根据材料、机床刚性、夹具状态动态调转速和进给,先试切、听声音、看切屑再优化。
一上来就满参数硬怼、崩了刀怪刀不好的,水平通常有限。
5. 看刀具管理
刀具分区存放、新旧分开、磨损刀及时标记隔离;有刀具寿命记录。
随手乱扔、混用、用磨损刀凑合干,说明管理粗放。
6. 看磨刀/修磨
会自己修磨或送修前能判断该不该修、修哪里,说明懂刀具几何和失效机理。
崩刃了还继续用、修磨角度乱改,往往越修越差。
一句话总结: 钨钢铣刀是“诚实的消耗品”——崩刃看刚性、发蓝看冷却、粘刀看参数、乱放看管理、硬撑看意识。看刀的状态和用刀习惯,比看简历和听吹牛靠谱得多。
如果你是在加工厂现场判断师傅水平,可以重点先看刀柄夹头是否干净、刀具伸出是否合理、切屑颜色和形态、磨损刀是否隔离这四点,基本几分钟就有数了。