招商加盟热线
400-6848-288
400-6848-288
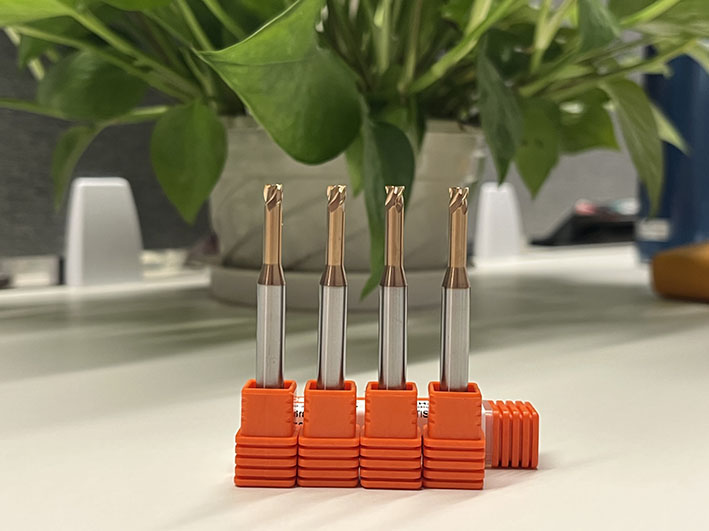
同样用钨钢铣刀,一年刀具费差出几万甚至更多,核心差别通常不在“买刀价格”本身,而在于每把刀实际创造的有效切削时间。有人一年花得少,是因为刀具寿命被充分利用、废品和停机少;有人花得多,往往是把钱耗在了崩刃、异常磨损、选型错配和无效消耗上。
具体来说,差距主要来自以下几个方面:
加工对象与工况天差地别
这是最直接的原因。如果一家主要加工铝合金、普通碳钢,切削负载轻、冲击小,一把刀能用很久。另一家如果经常切削不锈钢、高温合金、淬硬钢,或者加工表面有硬皮、夹砂的铸锻件,刀具磨损和崩刃速度会快得多。断续切削、余量不均、机床刚性差引起的振动,也会让钨钢刀频繁微崩或断裂,刀具费自然居高不下。
刀具选型与用法是否匹配
同样叫“钨钢铣刀”,牌号、涂层、刃形差别很大。用加工钢件的刀去铣铝,或者用太脆的牌号做粗加工,都会导致早期崩刃。切削参数的影响更直接:线速度过高会加剧后刀面磨损,进给或切深不当会引发崩刃;排屑不畅导致切屑二次切削,也会迅速损坏刃口。会用的人根据工况调整参数,用刀的人可能一套参数“通吃”,寿命能差数倍。
刀具寿命管理方式不同
一年花不了多少刀具费的人,往往把钨钢刀当“资产”来管:该重磨时及时重磨,避免钝刀硬撑导致彻底报废;可换头刀具只换刀头、复用刀杆;可转位刀片用满每一个可用刃口。而刀具费高的人,常见做法是刀钝了就硬扛到崩刃,或者小缺口不处理继续用,结果一把刀提前报废,甚至连带工件报废、机床停机。
废品与停机成本被算进了“刀具费”
有时候账面刀具费高,不完全是刀买贵了,而是刀具失效导致了额外损失。一把刀意外崩刃,可能撞伤工件、划伤夹具、造成批量废品,这些损失有时会被车间笼统归到“刀具成本”里。便宜的刀如果寿命不稳定、换刀频繁,实际综合成本反而更高。稳定用好刀、做好刀具寿命监控的车间,看起来单支刀贵一点,但废品少、停机少,全年总账反而低。
采购与库存逻辑不同
钨钢原料价格波动时,刀具价格也会跟着变。有的工厂会集中管理刀具库存、按加工任务匹配刀具,避免“买了用不上”的浪费;有的则零散采购,型号重复或闲置,年底一盘点发现钱压在了库存里。模块化刀具(如可换头铣刀)还能减少整体刀具的备库种类和资金占用。
说到底,刀具费的高低,本质是“有效切削产出”与“刀具无效损耗”之比。一年花得少的人,不一定买的是便宜刀,但一定让每一把刀在该干活的时候稳定干活、在该退役的时候及时退役;一年花几万的人,钱往往花在了崩刃、试错、废品和停机里。